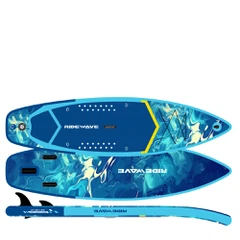

Надувные-доски для серфинга стоя (iSUP) – это больше, чем просто снаряжение для отдыха-, это продукт сложной инженерной мысли и точного производства. От выбора правильных полимеров до обеспечения герметичности и структурной целостности — каждый этап производственного процесса влияет на долговечность, стабильность и производительность плиты.
В этой статье рассматривается весь производственный процесс, включая выбор сырья, методы прессования, сборку панелей, проблемы долговечности и контроль качества. Каждый этап демонстрирует, как современные разработки гарантируют, что надувные SUP-серфинги соответствуют ожиданиям потребителей и отраслевым стандартам.
Эта статья содержит следующее содержание:
1. От сырья к готовому продукту: полный анализ процесса производства надувных досок для серфинга.
2. Различия между процессами горячего и холодного прессования: сравнение прочности, веса и консистенции.
3. Технологии герметизации, склеивания и сварки панелей: как процессы влияют на долговечность
4. Технические причины и решения проблем выцветания цвета, расслоения и утечки воздуха.
5. Процесс контроля качества обеспечения качества: как заводы высшего-уровня гарантируют, что каждый SUP пройдет тестирование
1. От сырья к готовому продукту: полный анализ процесса производства надувных досок для серфинга.
Основа каждого iSUP начинается с материалов. Высокое-качество SUP зависит от:
- Вышивка-тканей: Тысячи полиэфирных нитей соединяют верхний и нижний слои, сохраняя форму доски под высоким давлением. Плотность этих нитей напрямую влияет на жесткость и вес.
- слои ПВХ: Воздухоудерживающая-оболочка из ПВХ определяет долговечность и прочность поверхности. Производители могут использовать однослойный-, усиленный однослойный- или двухслойный- ПВХ в зависимости от показателей целевого рынка.
- Клеи и покрытия: Правильное нанесение клея или термо-склеивания обеспечивает воздухонепроницаемость без увеличения веса.
- Накладки на палубу из ЭВА и крепления для аксессуаров: обработка поверхности и интеграция компонентов влияют на комфорт и полезность пользователя.
Сырьевые материалы выбираются не только по их механическим свойствам, но и по устойчивости к ультрафиолетовому излучению, колебаниям температуры и длительному-износу. Правильное обращение во время хранения,-предотвращающее попадание влаги, слишком высоких температур и загрязнений-, имеет важное значение для сохранения целостности материала.
Производственный процесс начинается сточная резка ткани-швейной ткани и слоев ПВХ, с последующимсборка панелей и размещение армирования, при этом обеспечивая симметрию и правильное выравнивание. Эти начальные шаги заложили основу для доски, которая будет стабильно вести себя на воде.
2. Различия между процессами горячего и холодного прессования: сравнение прочности, веса и консистенции.
После того, как панели раскроены, их склеивание требует тщательного выбора техники прессования:
Горячее прессование
При горячем прессовании используются тепло и давление для соединения слоев ПВХ. Преимущества включают в себя:
- Более прочные связииз-за молекулярного слияния
- Постоянная толщина и жесткостьпо всем направлениям
- Снижение зависимости от клеев, минимизация веса и потенциальных проблем старения
Однако горячее прессование требует точного контроля температуры. Избыточное тепло может повредить нити -швейной строчки или создать слабые места, а недостаточное тепло снижает прочность соединения.
Холодное прессование
Холодное прессование основано на клеевом соединении при температуре окружающей среды:
- Снижение затрат на оборудование
- Снижен риск термического повреждения
- Гибкость для мелкосерийного-производства или производства по индивидуальному заказу.
К недостаткам относятся:
- Возможное несоответствие толщины
- Повышенный вес материала за счет клеевых слоев
- Большая вариативность в долгосрочной-долговечности
Выбор между горячим и холодным прессованием зависит от марки плиты.целевая производительность, ограничения по весу и масштабы производства. Многие современные плиты среднего---высокого-класса предпочитают горячее прессование, чтобы получить легкую, но прочную структуру.
3. Технологии герметизации, склеивания и сварки панелей: как процессы влияют на долговечность
После прессования панели стыкуются и герметизируются. Используемые здесь методы напрямую влияют на долговечность платы:
Уплотнение панели
- Термосварка обеспечивает герметичные и прочные швы.
- Правильное выравнивание шва предотвращает провисание и неравномерное надувание.
Склеивание
- Традиционно используется при холодном прессовании.
- Избыток клея может создать неровную поверхность или увеличить вес.
- Недостаточное количество клея может привести к расслоению или утечкам.
Технология термоядерного синтеза
- Современные методы сварки сочетают тепло и давление для бесшовного соединения.
- Обеспечивает равномерную жесткость по всем направлениям.
- Уменьшает количество проблем, связанных с долгосрочным-техническим обслуживанием, и повышает структурную согласованность.
Долговечность зависит от внимания к деталям. Небольшие ошибки на этом этапе,-такие как перекос панелей, недостаточное давление или неравномерное нагрев-могут поставить под угрозу срок службы платы и безопасность.
4. Технические причины и решения проблем выцветания цвета, расслоения и утечки воздуха.
Даже самые лучшие материалы и методы прессования могут столкнуться с техническими проблемами:
Выцветание цвета
- Вызвано длительным воздействием ультрафиолета или пигментами низкого-качества.
- Решения включают в себя чернила,-стабилизированные УФ-излучением, защитные покрытия и правильное хранение.
Расслаивание
- Результат плохой адгезии, неравномерного нагрева или воздушных карманов.
- Предотвращение благодаря строгому контролю прессования и высококачественной-технологии склеивания и сварки.
Утечка воздуха
- Обычно вокруг клапанов, швов или креплений аксессуаров.
- Решается установкой усиленного клапана, термосваркой-швов и контролем качества.
Понимание коренных причин позволяет производителям применятьпрофилактические меры, гарантируя, что готовая плита останется визуально привлекательной, структурно прочной и герметичной в течение многих лет.
5. Процесс контроля качества QA: как заводы высшего-уровня гарантируют, что каждый SUP пройдет тестирование
Обеспечение качества — заключительный и, пожалуй, самый важный этап производства. Ключевые шаги включают в себя:
Испытание давлением
- Накачивание плат до целевого PSI (обычно 12–20)
- Проверка на герметичность, провисание или расхождение швов.
Структурная инспекция
- Проверка выравнивания и адгезии панелей.
- Обеспечение целостности-стежков
- Проверка направляющих, ручек и креплений для аксессуаров на механическую прочность.
Визуальные и функциональные проверки
- Проверка подушечек, графики и отделки EVA.
- Проверка правильности установки клапанов и ребер.
- Моделирование условий воды для проверки работоспособности платы
Фабрики высшего-уровня реализуютмногоэтапный-контроль качества, сочетающий автоматические проверки, ручные проверки и функциональное тестирование. Это гарантирует, что каждый SUP, покидающий объект, соответствует обоим требованиям.отраслевые стандарты и ожидания клиентов.
Заключение
Производство надувных SUP-серфингов — это многоэтапный-процесс, требующий пристального внимания к материалам, технологии прессования, сборке панелей, методам герметизации и обеспечению качества. Каждый шаг-от выбора сырья до окончательной упаковки-влияет надолговечность, жесткость, производительность и удобство использования доски.
Понимая эти процессы, бренды, дистрибьюторы и покупатели могут принимать обоснованные решения, гарантируя, что iSUP, которые они производят или продают, соответствуют действительности.надежный, высоко-производительный и способный выдержать годы развлекательного и профессионального использования.
Сочетание современных материалов, точных технологий производства и строгого контроля качества продолжаетпродвигать отрасль вперед, предоставляя гребцам надувные SUP, легкие, прочные и готовые к любым приключениям.